
Une ligne d'extraction de trois tonnes est déchargée un mardi, la tuyauterie est terminée en deux semaines, puis l'ingénieur de mise en service demande le dossier de qualification. Il n'existe aucune spécification d'exigence de l'utilisateur avec des critères d'acceptation mesurables, aucun dossier d'examen de qualification de conception et les certificats d'étalonnage des capteurs de température de gaine couvrent 0 à 150 °C tandis que le processus fonctionne à 45 °C sous vide. L'équipement fonctionne. Le projet s'arrête toujours.
La validation de l'équipement est une chaîne de décisions documentées qui commence avant la commande d'achat et se termine uniquement lorsque la machine est mise hors service. Obtenez la bonne séquence et la qualification devient une routine d’examens et de tests. Si vous vous trompez, le même travail est répété trois fois à un coût trois fois supérieur pendant que la production attend. Ce qui suit est écrit du côté de la construction d’équipements de ce tableau, car c’est de là que proviennent généralement la plupart des retards.
Qualification, validation et règles derrière les deux
Deux termes sont utilisés de manière interchangeable sur place, et la différence compte lorsqu'un auditeur ouvre le dossier. La qualification s'applique à l'équipement : preuve documentée qu'une machine est correctement conçue, correctement installée, fonctionne comme prévu et fonctionne de manière cohérente. La validation s'applique au processus pris en charge par l'équipement : preuve documentée que le processus produit de manière reproductible un matériau répondant à ses spécifications. La validation des équipements couvre les deux, et dans les usines réglementées, la moitié du matériel est généralement la moitié la plus facile à prouver.
Les attentes ne sont pas vagues. Aux États-Unis, 21 CFR 211.63 exige que l'équipement soit de conception, de taille et d'emplacement appropriés à son utilisation prévue, tandis que 211.67 couvre le nettoyage et l'entretien. L'annexe 15 des BPF de l'UE décrit le cycle de vie de qualification et de validation et relie la profondeur des tests à l'évaluation des risques. Lorsqu'un système PLC ou SCADA conserve des enregistrements de lots, les attentes en matière d'intégrité des données s'appliquent également aux pistes d'audit, aux niveaux d'accès des utilisateurs et aux signatures électroniques.
La conséquence pratique est simple : le périmètre de validation appartient à la spécification d'achat. Une fois que la machine se trouve à l’intérieur de votre salle blanche, aucun des deux côtés n’a plus de poids.
Les quatre étapes de qualification et ce que chacune prouve
Quatre étapes sont standard et chacune répond à une question différente. En sauter un ou le répéter sous un nouveau nom est la raison la plus courante pour laquelle un dossier de qualification est rejeté lors de l'examen.
| Scène | Réponse à la question | Preuve typique | Signé par |
|---|---|---|---|
| QD | La conception est-elle adaptée au produit, à la capacité et au régime de nettoyage ? | URS, P&ID, certificats de matériaux, évaluation des risques, revue de conception des fournisseurs | Assurance qualité et ingénierie |
| QI | A-t-il été construit, livré et installé exactement comme prévu ? | Dessins d'exécution, enregistrements de soudures et de surfaces, certificats d'étalonnage, connexions aux services publics | Ingénierie et assurance qualité |
| QO | Fonctionne-t-il dans des plages définies dans des conditions contrôlées ? | Tests de provocation aux limites supérieure et inférieure, contrôles d'alarme et de verrouillage, vérification du cycle de nettoyage | Processus et assurance qualité |
| PQ | Est-il performant de manière cohérente dans la production de routine ? | Lots de production consécutifs, résultats des produits en cours et finis, journal des écarts | Assurance qualité et production |
La requalification n’est pas seulement un exercice de calendrier. Les déclencheurs typiques incluent l'arrivée d'un nouveau produit ou solvant dans le même récipient, le déplacement d'un patin, le remplacement d'un tableau de commande ou d'un échangeur de chaleur, les réparations touchant les surfaces de contact du produit et toute tendance à la dérive d'étalonnage suggérant qu'un instrument n'est plus fiable.
Ce qu'un fournisseur doit remettre avec la machine
Demandez la liste de documentation avant de signer, car ces livrables vous suivront pendant la prochaine décennie. Un bâtiment de fournisseurs pour les industries réglementées doit être en mesure de fournir :
- Une spécification des exigences de l'utilisateur avec des critères d'acceptation mesurables, par exemple un contrôle de la température de l'enveloppe de ± 1 °C, une humidité finale ≤ 3 % ou une récupération de solvant ≥ 98 %.
- Un rapport de qualification de conception faisant référence à cette spécification, y compris le P&ID, la liste des instruments et les matériaux de construction – où le SUS304 est acceptable et où le contact du produit exige le SUS316L.
- Certificats de matériaux selon EN 10204 3.1 plus documentation de soudure ; les lignes hygiéniques spécifient généralement une rugosité de surface interne comprise entre 0,4 et 0,8 µm et des soudures à pénétration totale.
- Certificats d'étalonnage traçables aux normes nationales, avec des plages d'instruments qui couvrent réellement la fenêtre de fonctionnement plutôt que seulement la plage d'affichage.
- Un protocole de test d'acceptation en usine et un rapport signé, suivis d'un test d'acceptation sur site qui répète uniquement les conditions de l'usine qui peuvent changer.
- Documentation du système de contrôle : versions du logiciel et du micrologiciel, procédure de sauvegarde et de restauration, configuration de la piste d'audit et rôles des utilisateurs.
- Données d'assistance au nettoyage : dessins de couverture de la boule de pulvérisation, exigences de débit et de pression CIP et points de test des coupons.
- Une liste de maintenance et de pièces de rechange avec les intervalles d'étalonnage et de requalification recommandés.
L'évaluation des risques décide de la quantité de tests suffisante
L'ICH Q9 et l'annexe 15 vont dans la même direction : l'évaluation des risques détermine dans quelle mesure les tests sont proportionnés. Une analyse courte et honnête des modes de défaillance et des effets sur l'équipement sépare les paramètres critiques des paramètres non critiques plus rapidement que n'importe quel modèle.
Deux techniques maintiennent la charge de travail réaliste. Le bracketing traite une famille d'éléments similaires (cinq cuves de fermentation identiques ou une gamme de tailles de récipients partageant la même géométrie d'agitateur) comme un seul sujet de validation, avec un protocole complet pour une unité et une vérification abrégée pour le reste. Les tests dans le pire des cas poussent les extrêmes qui comptent : volume de lot maximum, vitesse d'agitation minimale, produit le plus visqueux, charge de nettoyage la plus sale. Ce qui compte, c’est que la justification de toute exclusion soit écrite. Les auditeurs acceptent bien plus facilement une exclusion justifiée qu’une lacune inexpliquée.
Paramètres critiques qui décident de la réussite ou de l'échec
Les protocoles échouent le plus souvent sur des paramètres écrits en langage qualitatif. Un « vide adéquat », un « séchage doux » ou une « bonne séparation » ne peuvent pas être testés. Convertissez-les en nombres avec des tolérances et indiquez comment chacun sera mesuré.
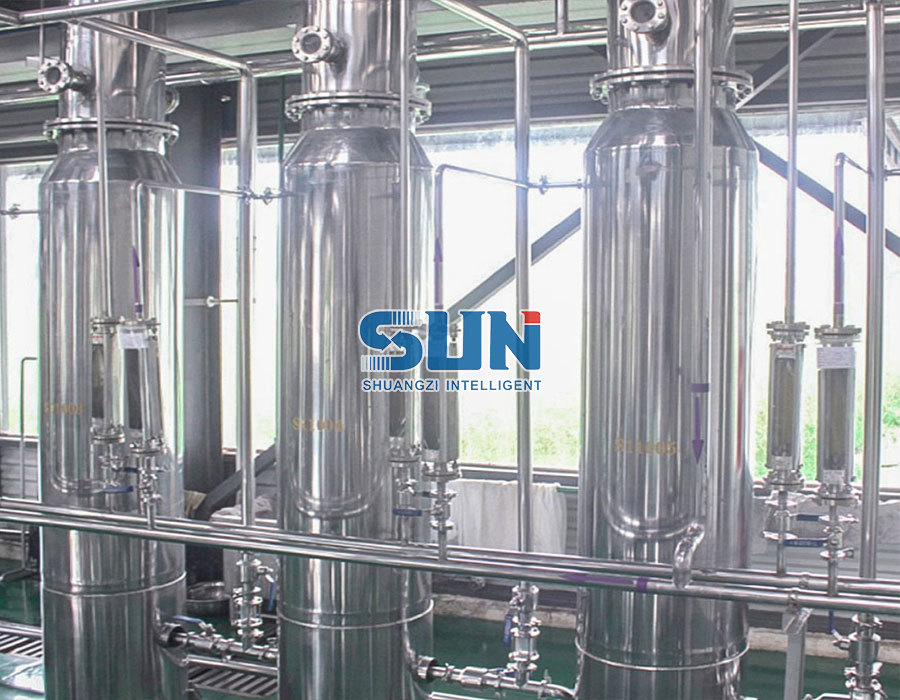
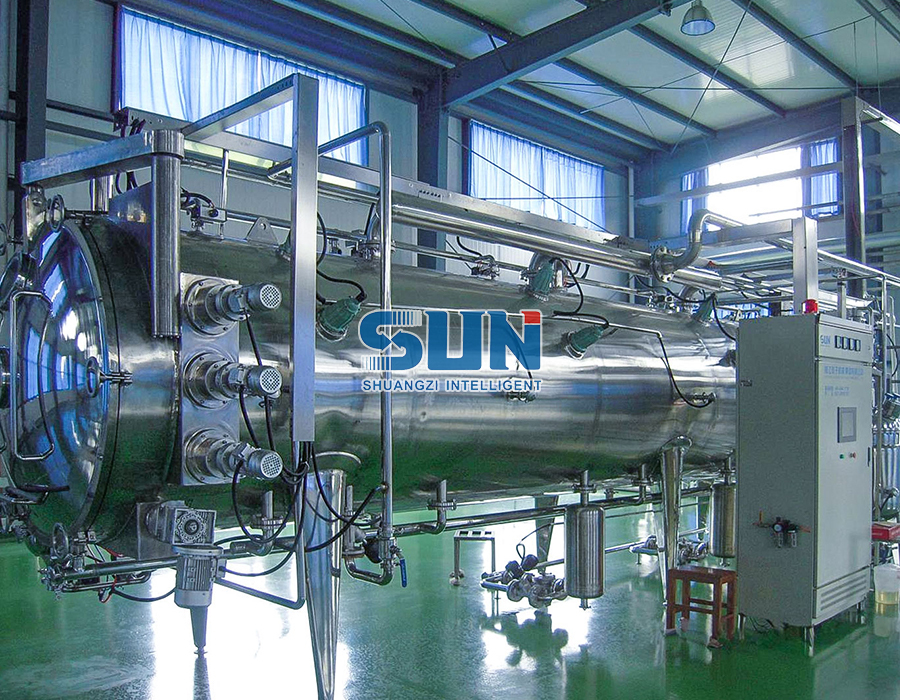
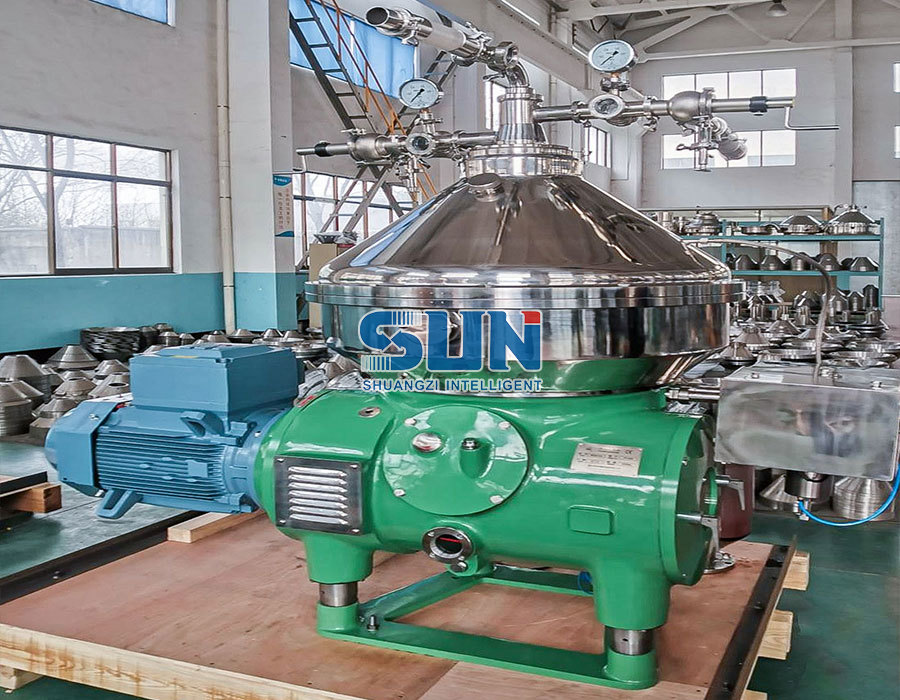
Les candidats courants sur les lignes d'extraction et de purification comprennent la stabilité de la température de la chemise ou de la vapeur à pleine charge, le niveau de vide par rapport au point d'ébullition du solvant, le temps de séjour dans un évaporateur à film tombant, la qualité de la séparation vapeur-liquide, l'efficacité de la séparation d'une centrifugeuse à disques, le taux de récupération du solvant et l'uniformité de l'humidité dans un séchoir à bande. Lors des étapes de séchage, l'uniformité compte généralement plus que la moyenne : un lot ayant une moyenne d'humidité de 2,9 % avec un écart de plus ou moins 1,5 % ne répondra pas aux exigences d'uniformité du contenu même si la moyenne semble acceptable.
Les allégations de capacité méritent le même traitement. Un évaporateur MVR évalué à un taux d'évaporation spécifique sur de l'eau propre se comporte différemment une fois que l'alimentation commence à encrasser les surfaces de transfert de chaleur. Le protocole doit donc définir les conditions d'encrassement et l'intervalle de nettoyage auquel ce taux est garanti.
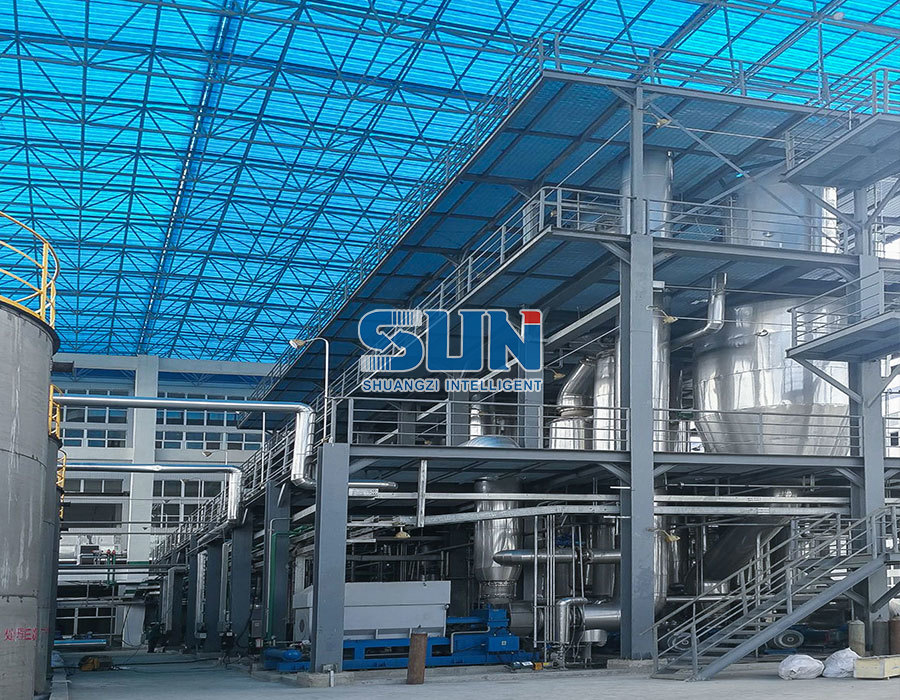 Évaporateur MVR Description de l'évaporateur MVR : L'évaporateur MVR (Recompression mécanique de la vapeur) est un dispositif d'économie d'énergie qui réutilise l'énergie de la vapeur secondaire générée par i... Voir le produit →
Portée : Unité unique, plate-forme ou ligne complète
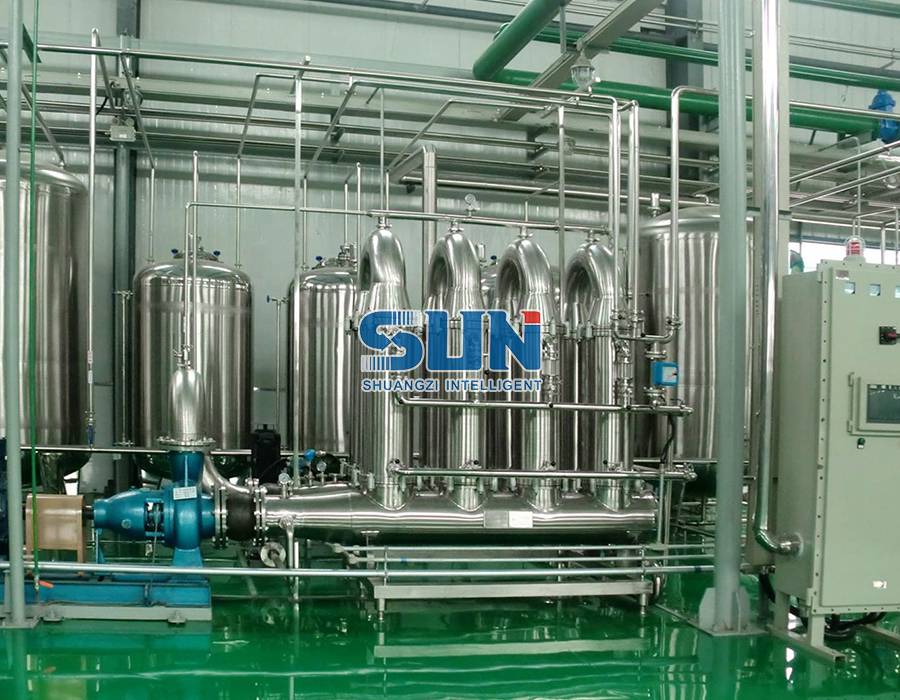
La discipline de portée permet de gagner plus de temps de validation que n'importe quel outil logiciel. Trois niveaux sont courants : une unité unique, un skid de traitement avec ses pompes, échangeurs de chaleur et commandes locales, ou une ligne complète où un fournisseur assure l'ingénierie, la fabrication des équipements, l'approvisionnement, l'installation et la mise en service. Une ligne avec une seule partie responsable est plus facile à qualifier, car les services publics, les poignées de main de contrôle et les plages de fonctionnement garanties se trouvent dans un seul contrat au lieu d'être répartis entre quatre fournisseurs.
Lorsque le champ d'application, les interfaces et les critères d'acceptation sont ainsi définis dès le départ, le travail de qualification consiste en grande partie à vérifier ce qui a déjà été convenu — un point qui mérite d'être examiné avant de lancer un appel d'offres, comme le souligne ce guide de équipement de projets clé en main et ce que les acheteurs industriels doivent savoir .
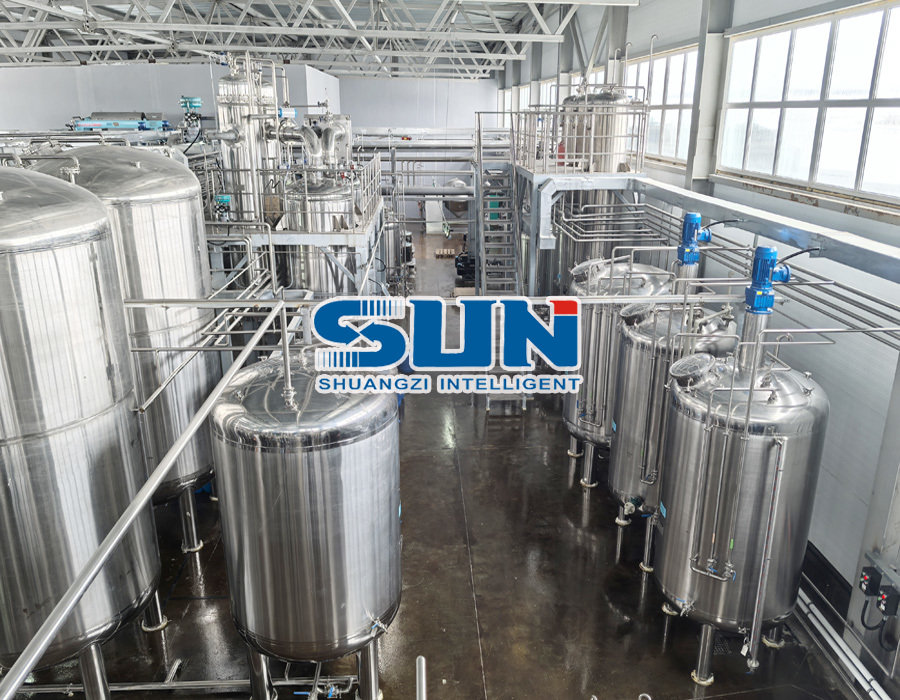 Fabricants d’équipements d’extraction de plantes Projet clé en main d'équipement de ligne de produits d'extraction de pectine 3T Voir le produit →
Échelle pilote et pont de mise à l’échelle
Les preuves de mise à l’échelle vieillissent plus rapidement que toute autre partie du fichier de validation. Un procédé développé dans une cuve de 50 L est rarement transféré vers une ligne de production de 3 000 L sans surprises en matière de mélange, de transfert de chaleur ou de répartition du temps de séjour. L'établissement de l'espace de conception à l'échelle pilote, puis sa confirmation à l'échelle de la production lors de la qualification des performances, est la séquence qui permet d'éviter ces surprises dans l'enregistrement des lots.
C'est pourquoi il convient d'insister sur un atelier pilote et une ligne de plateforme automatisée orientée GMP couvrant l'extraction, l'évaporation, la précipitation et la séparation, la fermentation et le séchage sous vide à basse température avant de passer une commande. Les essais sont ensuite exécutés sur la même famille d'équipements qui sera installée ultérieurement, et les plages de fonctionnement écrites dans les protocoles OQ et PQ reposent sur des données mesurées plutôt que sur une extrapolation.
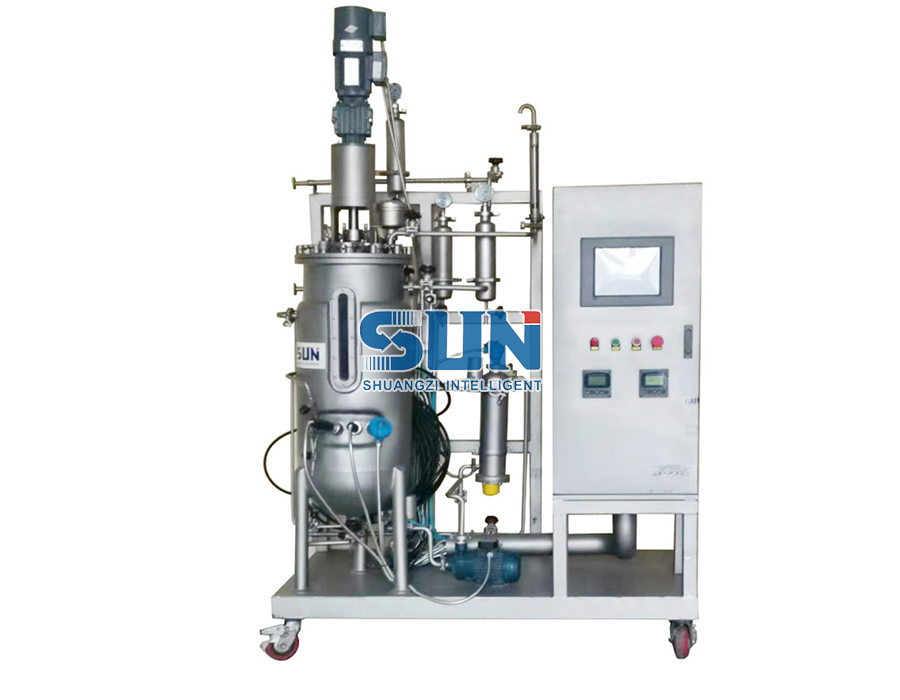 Fermenteur de culture microbienne de laboratoire en acier inoxydable à agitation mécanique à échelle pilote Description du produit : Voir le produit →
Les lignes livrées ont tendance à suivre le même modèle. Sur le Ligne d'extraction de Taxus chinensis construite pour un client en Belgique pour extraire le taxol , la fenêtre de processus établie avant expédition est ce que le protocole de qualification des performances vérifie ensuite sur le site du client.
Là où les projets de validation glissent
La plupart des dépassements suivent une courte liste de causes évitables :
- La spécification des besoins de l'utilisateur est rédigée après le bon de commande, de sorte que les critères d'acceptation sont issus de l'ingénierie inverse à partir de ce qui a été livré.
- La substitution de matériaux s'effectue en douceur : le SUS304 est fourni là où le SUS316L a été spécifié pour le contact avec le produit.
- Les plages d'instruments ne couvrent pas les extrêmes de fonctionnement réels, ce qui invalide les enregistrements d'étalonnage.
- Le test d'acceptation en usine est effectué avec une matière première et des utilités idéales, il ne prouve donc la machine que dans des conditions de laboratoire.
- La capacité est démontrée sur l’eau ou le solvant plutôt que sur le véritable extrait, bouillon ou suspension.
- Les écarts sont enregistrés pendant les tests mais ne sont jamais officiellement clôturés.
- La documentation arrive dans une langue tandis que les opérateurs qui doivent la suivre en lisent une autre.
- La couverture CIP est supposée partir des dessins au lieu d'être vérifiée avec des tests de conductivité, de température et de riboflavine ou de coupons.
- Les certificats d’étalonnage expirent avant même que la qualification des performances ne commence.
Une séquence réaliste pour une ligne botanique ou de fermentation
Les délais diffèrent selon la taille du projet, mais la commande devrait rarement :
- Rédigez la spécification des besoins de l'utilisateur et exécutez l'évaluation des risques - quatre à six semaines, avant toute commande.
- Examinez et approuvez la qualification de conception par rapport à cette spécification, avant la sortie de fabrication.
- Effectuer le test d'acceptation en usine dans les usines du fournisseur, en utilisant autant que possible des matières premières représentatives.
- Livraison, installation et IQ complètes, y compris la vérification telle que construite et les contrôles d'étalonnage.
- Exécutez OQ en défiant les limites, les alarmes, les verrouillages et le cycle de nettoyage.
- Exécutez PQ sur des lots de production consécutifs dans des conditions de routine, avec le journal des écarts fermé.
- Planifiez un examen et une requalification périodiques, ou déclenchez-les via le contrôle des modifications lorsque quelque chose de significatif change.
La ligne qui passe la validation sans drame n’est pas celle au cartable le plus épais. C'est celui dont les spécifications, les dessins et les enregistrements de tests sont restés cohérents depuis la première revue de conception jusqu'au dernier enregistrement de lot. Si vous prévoyez des équipements d'extraction, d'évaporation, de séparation, de fermentation ou de séchage, demandez quels documents de qualification sont inclus avant de comparer les prix : la réponse explique généralement une bonne partie de l'écart entre deux devis.