
Un bioréacteur à usage unique de 200 L fonctionne à 4,2 g/L et l'équipe pilote est satisfaite. Dix-huit mois plus tard, le même clone entre dans un train en acier inoxydable de 2 000 L, et la centrifugeuse à disques s'aveugle dans les quarante minutes suivant la récolte. La molécule n'a pas changé. Le processus l’a fait.
Le développement de médicaments biologiques est généralement décrit comme un programme scientifique. Au moment où un candidat parvient à déposer une demande de nouveau médicament expérimental, cela devient également un programme d'investissement : la lignée cellulaire, les milieux, la géométrie du bioréacteur, la résine de chromatographie, les volumes tampons, les utilités propres et la capacité de remplissage-finition sont engagés des années avant le premier lot commercial. Ces engagements coûtent cher à renverser, c’est pourquoi la discussion sur l’équipement appartient à la première phase plutôt qu’à la phase d’ingénierie.
Ce qui suit examine le chemin de développement du point de vue du processus : ce que chaque étape exige du matériel, les domaines dans lesquels la mise à l'échelle a tendance à s'arrêter et les spécifications sur lesquelles il convient de débattre dès le début.
Un produit biologique qui fonctionne à 200 L est un résultat de laboratoire. La même molécule à 2 000 L est un processus de fabrication, et elle est jugée par comparabilité, et non par titre uniquement.
Ce que le développement de médicaments biologiques doit offrir
Le développement de médicaments biologiques est la séquence de découverte, de construction de lignées cellulaires, de développement de processus et d'analyses et de fabrication GMP qui convertit une molécule produite biologiquement en un médicament approuvé et reproductible.
Un produit biologique est un produit thérapeutique dont la substance active est produite ou dérivée d'un système vivant. La catégorie couvre les protéines recombinantes et les anticorps monoclonaux, les vaccins, les produits sanguins, les thérapies cellulaires et géniques, ainsi que les molécules complexes dérivées de la fermentation telles que les oligosaccharides du lait maternel.
Trois conséquences s’ensuivent. Le produit est défini par son processus, car la glycosylation, l'agrégation, les variantes de charge et les niveaux de protéines des cellules hôtes dépendent tous de la manière dont les cellules ont été cultivées et de la manière dont la récolte a été effectuée. De petits changements de processus peuvent déplacer des attributs de qualité critiques, de sorte que le travail de comparabilité après un changement est une campagne plutôt qu'un mémo. Et le coût des produits est dominé par la purification et l’analyse, et non par la cuve de fermentation, où de nombreux premiers budgets sont mal placés.
| Zone de décision | Petite molécule | Biologique |
| Substance active | Chimiquement synthétisé, structurellement défini | Produit dans un système vivant, structurellement hétérogène |
| Itinéraire de production | Synthèse chimique en plusieurs étapes | Culture cellulaire ou fermentation microbienne plus purification |
| Attributs critiques | Pureté, polymorphe, forme chirale | Profil Glycan, agrégation, variantes de charge, puissance |
| Fardeau de purification | Modéré et bien modélisé | Élevé, y compris la chromatographie et la clairance virale |
| Stockage | Principalement ambiant, chimiquement stable | Souvent réfrigéré, sensible au cisaillement et aux interfaces |
| Modification post-approbation | Comparabilité basée sur la chimie | Comparabilité basée sur les processus avec un panel analytique complet |
La lecture de ce tableau à l’envers est utile pour l’approvisionnement : chaque ligne de la colonne biologique se traduit par un équipement, un utilitaire ou une méthode analytique qui doit exister avant que l’approvisionnement clinique puisse être libéré.
En amont : faire correspondre le système d'expression au navire
Le développement en amont détermine si un procédé peut conserver un titre et un profil d'impuretés cohérents à l'échelle commerciale, et ce résultat dépend du système d'expression, du bioréacteur et de la mesure dans laquelle les deux sont adaptés.
Plateforme d'expression d'abord, matériel ensuite
Les lignées d'ovaires de hamster chinois contiennent toujours la plupart des programmes d'anticorps monoclonaux, les systèmes microbiens restent efficaces pour les fragments et les protéines simples, et la fermentation de levures ou bactériennes prend désormais en charge des produits complexes autrefois considérés comme réservés aux mammifères. Le choix fixe la demande en oxygène, la sensibilité au cisaillement et le régime de nettoyage, il doit donc précéder toute cotation de navire.
- Le transfert de masse volumétrique doit être démontré à la plus grande échelle et non extrapolé à partir d'un récipient en verre de 10 L.
- La puissance absorbée par volume et la vitesse de pointe de la turbine définissent la dose de cisaillement et ne sont pas interchangeables entre les fournisseurs.
- Les boucles d’alimentation, de pH et d’oxygène dissous nécessitent un taux de préparation suffisant pour les fed-batchs à haute densité et pour la perfusion.
- La stérilisation et le nettoyage doivent être validés sur place, car un bioréacteur qui ne peut pas être nettoyé de manière fiable devient une source de contamination à longue traîne.
Capital réduit, changement rapide, bien adapté aux suites cliniques et multi-produits. Les données sur les matières extractibles et lixiviables, les tests d'intégrité des sacs et la qualification des fournisseurs sont obligatoires, et les volumes de travail supérieurs à environ 2 000 L deviennent délicats.
Un capital plus élevé et un délai de livraison plus long, mais éprouvé à 10 000 L et au-delà, avec une stérilisation à la vapeur, un mélange reproductible et un package de validation du nettoyage que les régulateurs comprennent déjà. Le changement de produit constitue le véritable coût.
À l’échelle pilote, la question honnête n’est pas de savoir quelle option est moderne, mais quelle option survit au calendrier clinique. Un train à usage unique peut rouler en quelques mois ; un train en acier inoxydable a généralement besoin d'un an ou plus, ainsi que d'un bâtiment préparé autour de lui.
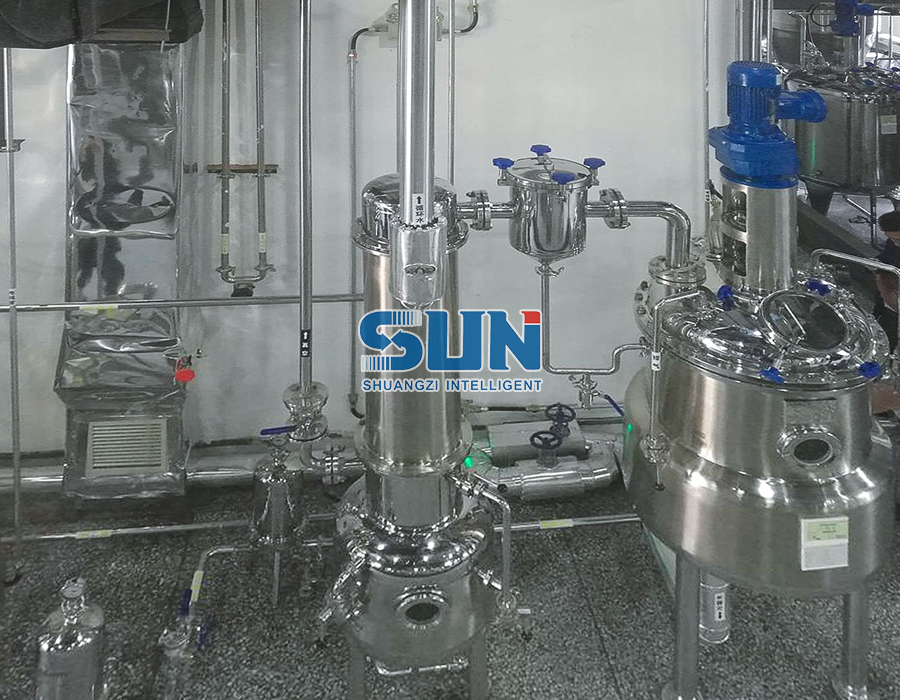
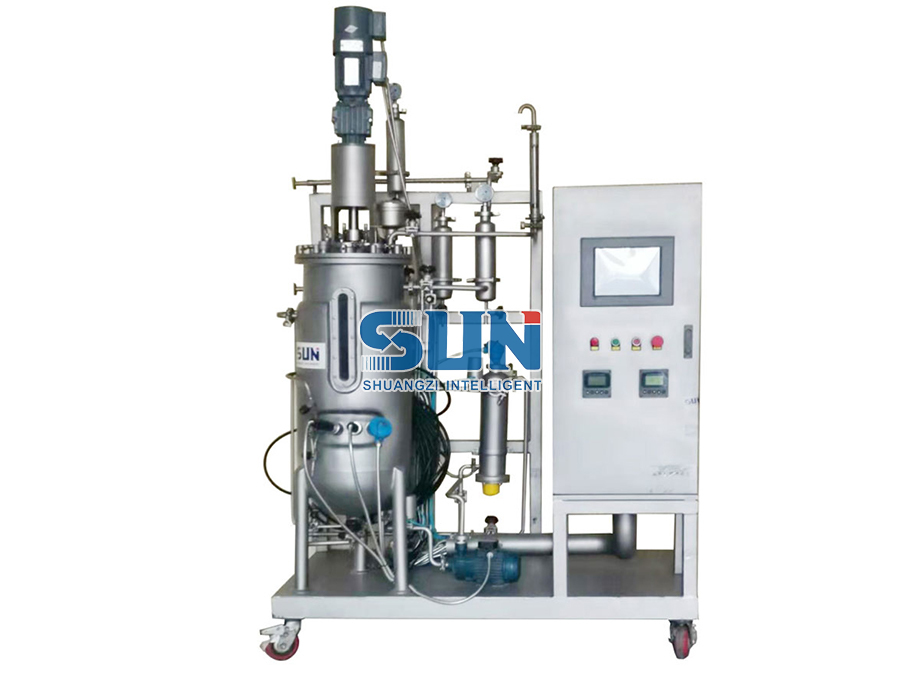 Fermenteur à agitation mécanique en acier inoxydable à échelle pilote Fermenteur pilote en acier inoxydable pour la culture microbienne, avec stérilisation in situ et contrôle par écran tactile de la température, du pH, de l'oxygène dissous, de l'agitation et de l'aération. Voir le produit →
Quel que soit l'itinéraire choisi, le skid pilote doit être équipé de la même logique d'instrumentation que le train commercial, car le transfert de technologie compare les données et non les intentions.
En aval : là où se concentrent les coûts et les surprises
La transformation en aval représente généralement la majorité du coût des produits d’une protéine thérapeutique, et c’est là que les surprises en matière de mise à l’échelle apparaissent en premier.
| Fonctionnement de l'unité | Équipement typique | Ce qui échoue à grande échelle |
| Récolte et clarification | Centrifugeuse à disques, filtration en profondeur | Chargement de solides, dommages par cisaillement, temps de cycle |
| Capturer | Colonne d'affinité ou de protéine A | Compression de la résine, répartition du débit, durée de vie de la résine |
| Inactivation virale | Réservoir de rétention à faible pH avec mélangeur | Zones mortes, dépassement de pH, validation du temps de maintien |
| Polissage | Échange d'anions, interaction hydrophobe | Volume tampon, reproductibilité du gradient |
| Concentration | Skid d'ultrafiltration et de diafiltration | Décroissance du flux, surface de la membrane, limites des flux transversaux |
| Stockage en vrac | Sac à usage unique ou réservoir 316L | Extractibles, comportement gel-dégel, temps de maintien |
La contrainte de liaison dans la plupart des suites en aval n'est pas la colonne. Il s’agit du volume de tampon que l’usine peut préparer et du temps de rétention que le produit tolérera en attendant.
Une clarification mérite une attention particulière, car la décision de récolte se répercute sur tout le train. Une centrifugeuse à disques gère une charge élevée en solides dans un encombrement compact mais expose les cellules au cisaillement ; la filtration en profondeur est plus douce et plus facile à réduire, mais consomme des médias et ajoute une ligne de coût jetable. De nombreux programmes exécutent une combinaison et le choix doit être fait en fonction du flux d'alimentation en main plutôt qu'en fonction d'une préférence générale.
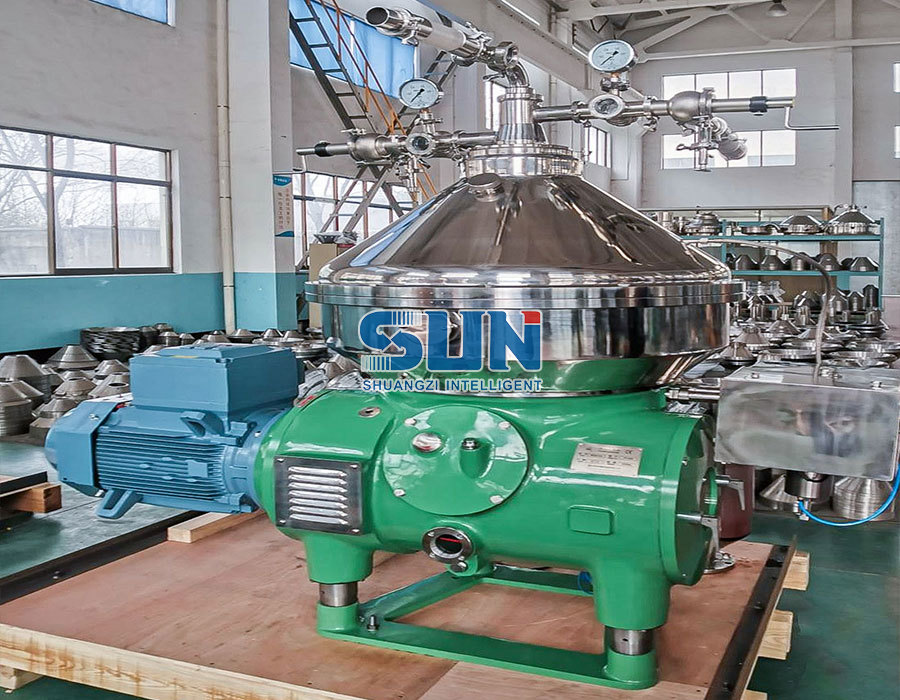 Centrifugeuse verticale à pile de disques pour la séparation solide-liquide Séparateur vertical à disques à grande vitesse pour la clarification des extraits de plantes et des bouillons de fermentation, avec pièces de contact en acier inoxydable et évacuation continue du liquide clarifié. Voir le produit →
Les étapes de chromatographie sont spécifiées par le volume de résine et la hauteur du lit, mais les limites pratiques apparaissent dans la préparation du tampon, la capacité du réservoir et le temps pendant lequel une colonne peut rester entre l'élution et le nettoyage. Ces limites appartiennent à la description du processus avant la commande du skid.
Mise à l’échelle et transfert de technologie : définir par mécanisme
La mise à l’échelle fonctionne lorsque les paramètres qui contrôlent la qualité sont compris mécaniquement, de sorte qu’ils puissent être rétablis dans un récipient différent plutôt que copiés sous forme de chiffres.
Les paramètres qui évoluent bien sont le temps de mélange, le coefficient de transfert d'oxygène, la puissance absorbée par volume, la vitesse de pointe, l'extraction du dioxyde de carbone et le profil d'alimentation. La géométrie ne se déplace pas, donc la même turbine à la même vitesse de pointe dans un récipient plus grand donne un temps de mélange différent. Un modèle réduit qualifié est donc l’atout le plus utile qu’une équipe de processus puisse posséder, car il permet de tester les pires conditions sans consommer de capacité commerciale.
Deux essais d'ingénierie suffisent généralement pour confirmer un transfert, à condition que les critères d'acceptation soient rédigés autour de la qualité du produit et non autour d'une valeur de paramètre qui a fonctionné à l'échelle pilote. Lorsqu’un paramètre doit évoluer, le panel analytique et l’argument de comparabilité en portent la justification.
La sélection de l'équipement à ce stade mérite la même rigueur que la conception du processus, et elle aide à revoir les critères pratiques qui distinguent un système de fermentation utilisable d'un système difficile. Une liste de contrôle structurée pour sélection d'équipement de biofermentation couvre l'instrumentation, la nettoyabilité et la documentation en un seul passage.
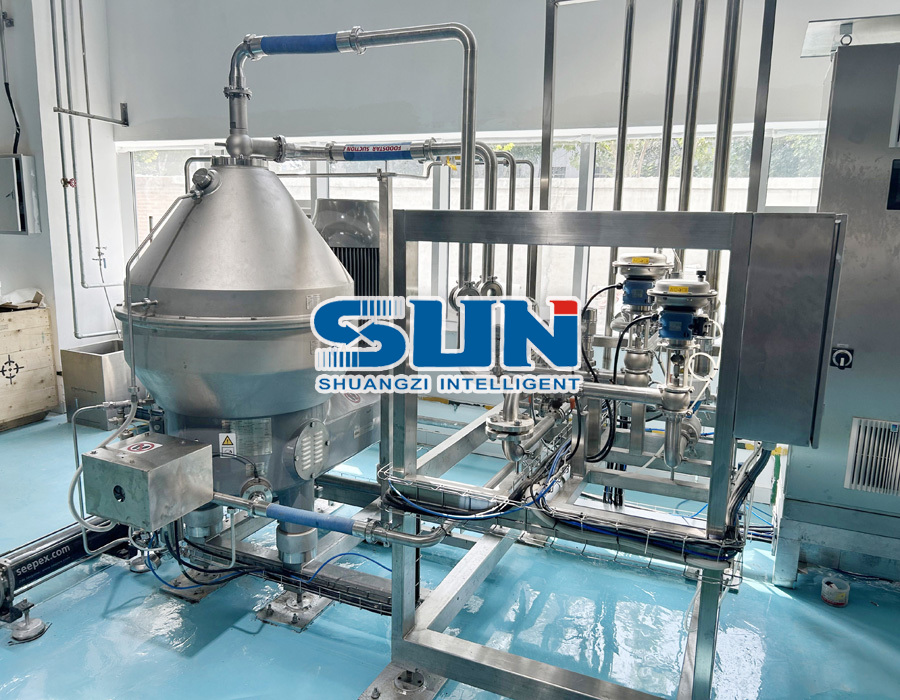 Système de cuve de biofermentation personnalisé pour les HMO Système de fermentation personnalisable allant du laboratoire à l'échelle industrielle, avec une conception aseptique et un contrôle en temps réel de la température, du pH, de l'oxygène dissous et de l'agitation pour la production microbienne. Voir le produit →
La feuille de route du développement et où le capital est engagé
Les programmes de produits biologiques franchissent cinq portes reconnaissables, et les engagements d'équipement les plus importants sont généralement signés aux deuxième et troisième, bien avant que les données cruciales n'existent.
Découverte et sélection de leads
Format moléculaire, hôte d'expression et premières analyses. L’impact de l’équipement est limité au matériel de banc et au petit matériel pilote.
Développement de lignées cellulaires et de processus
Sélection de pools ou de clones stables, conception de milieux et d'aliments, purification à petite échelle. La capacité de pilotage est généralement réservée ici.
Approvisionnement clinique de phases I et II
Campagnes de 200 L à 500 L dans une suite modulable. Les trains à usage unique dominent parce que le calendrier compte plus que le coût unitaire.
Phase III et qualification des performances des procédés
Mise à l'échelle jusqu'à 2 000 L ou au-delà, trois lots de qualification consécutifs, validation du nettoyage et du temps de maintien.
Dépôt et approvisionnement commercial
Réservations de capacité, stratégie de deuxième source et système de contrôle des modifications qui absorbe un avis fournisseur sans arrêter la production.
Les capacités pilotes construites trop tôt constituent un capital inutilisé. Une capacité pilote construite trop tard constitue un essai retardé. Un train flexible qui peut être réutilisé coûte généralement moins cher que l’une ou l’autre erreur.
Les programmes qui placent plusieurs opérations d'unité sous un seul périmètre d'ingénierie ont tendance à raccourcir la mise en service, car les routines de tuyauterie, d'instrumentation et de nettoyage sont réconciliées par une seule équipe. Projets de fermentation intégrée livrés dans un seul package, comme celui-ci référence du projet de biofermentation , montrent comment les équipements de pilotage et de production peuvent partager dès le départ une philosophie de contrôle.
Qualité, BPF et documentation
Dans la fabrication de produits biologiques, la documentation de l'équipement fait partie de la soumission réglementaire plutôt que d'être un élément supplémentaire après-vente.
- Certificats de matériaux selon EN 10204 3.1 pour les pièces en contact avec le produit, traçables aux numéros de chaleur.
- Finition de surface de 0,4 micron Ra ou plus fine sur les surfaces en contact avec le produit, vérifiée par mesure plutôt que par réclamation.
- Validation du nettoyage et de la stérilisation, y compris les tests de couverture et les contrôles de drainabilité.
- Contrôles de l'intégrité des données alignés sur 21 CFR Part 11 et l'Annexe 11 de l'UE pour les enregistrements électroniques de lots.
- Un package de qualification complet : protocoles FAT, SAT, IQ et OQ avec rapports exécutés.
- Notification de contrôle des modifications, afin qu'une révision du fournisseur ne devienne pas un écart non signalé.
Demandez le dossier de documentation avant la signature du bon de commande, et non après le test de réception en usine.
Rien de tout cela n’est glamour et tout est inspecté. Un récipient avec une belle soudure et sans traçabilité du numéro de chaleur est une découverte qui attend d'être écrite.
Foire aux questions
Combien de temps prend le développement de médicaments biologiques ?
De la sélection du candidat à la première approbation, un produit biologique prend généralement six à dix ans. Le programme clinique occupe quatre à six de ces années et la validation des processus se concentre sur les dix-huit derniers mois. Les délais s’allongent lorsque la capacité pilote n’est pas disponible ou lorsqu’un changement d’échelle impose une étude de comparabilité.
Quelle est la différence entre le traitement en amont et en aval ?
L'amont couvre tout ce qui fait croître les cellules ou l'organisme : lignée cellulaire, milieu, train de graines, bioréacteur et récolte. L'aval couvre la récupération et la purification, y compris la clarification, la chromatographie, l'inactivation virale, la concentration et la formulation.
Quand un programme doit-il passer de l’usage unique à l’acier inoxydable ?
Généralement lorsque la demande commerciale dépasse environ 2 000 L par lot, lorsqu'un produit nécessite une stérilisation à la vapeur pour des raisons de processus ou de réglementation, ou lorsqu'un changement fréquent de produit n'est pas prévu. En dessous, la flexibilité et le capital réduit des équipements à usage unique l’emportent souvent.
Quels documents doivent accompagner les équipements de bioprocédés BPF ?
Au minimum : des certificats de matériaux et de surfaces, des enregistrements de soudure et de finition, des certificats d'étalonnage des instruments, une assistance à la validation du nettoyage et de la stérilisation, une spécification fonctionnelle d'automatisation avec des dispositions sur l'intégrité des données et des rapports FAT et SAT exécutés.